


norsk språk
Visninger: 0 Forfatter: HOLRY Spindle Motor Publiseringstidspunkt: 29-08-2026 Opprinnelse: nettsted


Innen CNC-bearbeiding kan konvensjonelle standardspindler håndtere grunnleggende skjæreoppgaver. Men når det kommer til høypresisjonsmaskinering, langsiktig kontinuerlig masseproduksjon og komplekse eller tøffe driftsmiljøer, kan standard spindler raskt avsløre sine begrensninger.
En høyytelses CNC-spindel handler ikke bare om å ha bedre spesifikasjoner på papir. Den representerer en omfattende oppgradering innen lagerstivhet, dynamisk balansering, stabilitet for utgangsmoment, varmespredning, miljøvern og andre kritiske områder. Disse faktorene bestemmer direkte maskineringsutbytte, produksjonseffektivitet og den langsiktige stabiliteten til CNC-utstyr etter utplassering i oversjøiske markeder.
Denne artikkelen gir en systematisk oversikt over høyytelses CNC-spindelløsninger, som dekker driftsprinsippet til CNC-spindelmotorer, hovedproduktklassifiseringer, ytelsesforskjeller på tvers av maskineringsapplikasjoner, fem viktige utvalgskriterier, valglogikken mellom luftkjølte og vannkjølte spindler, spindel- og VFD-tilpasningsløsninger og vanlige feilsøkingsmetoder på stedet.
Den gir også praktiske kjøpsanbefalinger for internasjonale kjøpere, og tilbyr en omfattende oversikt over HOLRYs komplette utvalg av høyytelses CNC-spindelløsninger for å hjelpe utenlandske kunder med å velge riktig spindel, redusere feilfrekvensen og forbedre den generelle konkurranseevnen til deres CNC-utstyr i globale markeder.
En CNC-spindelmotor er en høyhastighetsmotor med variabel frekvens spesielt utviklet for CNC-maskiner. Den er fundamentalt forskjellig fra konvensjonelle industrimotorer designet for standard 50/60 Hz kraftfrekvensapplikasjoner.
Tradisjonelle industrimotorer er først og fremst designet for generell bruk med konstante hastigheter og relativt stabile belastninger. Deres funksjoner og presisjon er begrenset. I motsetning til dette bruker CNC-spindelmotorer dedikerte frekvensomformere (VFD) for å gi trinnløs hastighetskontroll over et bredt frekvensområde på 0–400 Hz.
Dette gjør at de kan tilpasse seg fleksibelt til ulike CNC-maskinoperasjoner, inkludert fresing, gravering, sporing, boring, sliping og polering. De kan støtte både høyhastighets presisjonsmaskinering og lav-til-middels-hastighets kraftig skjæring, samtidig som de oppfyller strenge krav til konstant dreiemoment, høyhastighets dynamisk balanseringsnøyaktighet, lagerstivhet, slagfasthet og termisk stabilitet.
En høyytelses CNC-spindel tar standard CNC-spindelkonseptet videre gjennom omfattende mekaniske og elektriske forbedringer. Den bruker lagre av høyere kvalitet, optimert rotordynamisk balansering, oppgradert viklingsisolasjon og kjølestrukturer, og forsterket tetning og beskyttelse. Momentkurven, slagmotstanden og langsiktig temperaturøkningsytelse er også spesifikt optimalisert for krevende bruksområder.
Konvensjonelle standard spindler er generelt egnet for lett belastning og periodisk produksjon, mens høyytelses spindler er designet for masseproduksjon, presisjonsmaskinering, lange driftstimer og krevende industrielle miljøer som ofte forekommer i utenlandske applikasjoner.
1. Ultrabredt hastighetskontrollområde
De fleste vanlige industrielle CNC-spindler bruker en basisfrekvens på 400 Hz, med nominelle hastigheter som når opp til 24 000 RPM. Høykvalitets presisjonsmodeller kan overstige 60 000 RPM.
Høyhastighetsområdet er egnet for fingravering, presisjonsskjæring og speilpolering, mens lav- og mellomhastighetsområdene gir dreiemomentet som kreves for tykk-plate-sporing og kraftig fresing. Det fulle hastighetsområdet kan derfor romme et bredt utvalg av maskineringsapplikasjoner.
Høyytelsesmodeller er spesifikt optimalisert for å undertrykke vibrasjoner i hele hastighetsområdet, og minimerer høyhastighetsvibrasjoner og lavhastighets dreiemomenttap.
2. Høy motstand mot sykliske støtbelastninger
CNC-bearbeiding er preget av intermitterende skjæreoperasjoner, der verktøyet gjentatte ganger går inn og ut av arbeidsstykket, og genererer øyeblikkelige støtbelastninger.
Høyytelses CNC-spindler optimerer viklingsstrukturer og lagerstivhet for disse driftsforholdene. De tåler hyppige støtbelastninger over lengre perioder samtidig som de reduserer hastighetsfall, stopp og andre feil forårsaket av plutselige lastsvingninger.
3. 24/7 kontinuerlig produksjonsevne
Industrielle høyytelses CNC-spindler bruker høytemperaturbestandige isolasjonsmaterialer og optimaliserte kjølestrukturer. Deres utmerkede varmebestandighet og aldringsmotstand tillater dem å støtte fabrikkproduksjonsplaner som strekker seg fra 8 til 24 timer per dag.
Selv under langvarig fullbelastningsdrift forblir temperaturstigningen kontrollert og ytelsen forblir stabil, noe som reduserer ytelsesforringelse forårsaket av lengre driftsperioder.
4. Nøyaktig CNC-systemsynkronisering
Høyytelses CNC-spindler kan kommunisere med et bredt spekter av CNC-kontrollsystemer og motta 0–10 V analoge hastighetskontrollsignaler.
Spindelen kan justere hastigheten nøyaktig i henhold til maskineringsprogrammer i sanntid, noe som bidrar til å opprettholde konsistent maskineringsnøyaktighet på tvers av batcher og gjør den egnet for automatiserte produksjonslinjer.
Høyytelsesmodeller gir tettere hastighetsfluktuasjonskontroll, noe som resulterer i høyere konsistens under masseproduksjon.
Ulike maskineringsapplikasjoner stiller svært forskjellige krav til CNC-spindelmotorer. Blindt å erstatte en høyytelsesspindel med en standardmodell er en av hovedårsakene til hyppige utstyrsfeil i oversjøiske markeder.
Trebearbeiding og skiltbehandling
Disse applikasjonene involverer vanligvis hyppige støtbelastninger. Høyytelsesspindler fokuserer på lav vibrasjon ved høye hastigheter, effektiv støvforsegling og stabil varmespredning.
Prioriteten er å oppnå gradfrie kanter, jevne bearbeidingsmønstre og stabil nøyaktighet under lange produksjonssykluser.
Metallbearbeidingssentre
Metallbearbeiding fokuserer på kraftig fresing av harde materialer som stål og aluminiumslegeringer.
Nøkkelkravene for høyytelsesspindler er høyt dreiemoment ved lave hastigheter, høy stivhet og sterk overbelastningsmotstand, noe som forhindrer hastighetstap og stansing under tung skjæring.
Steinbearbeiding
Steinbearbeidingsverksteder har ofte høye støvkonsentrasjoner og betydelige lastsvingninger.
Høyytelsesspindler legger derfor vekt på forbedret tetning, slitebestandige lagre og vibrasjonsmotstand for å forlenge levetiden og redusere frekvensen av lagerutskifting.
Presisjonsgravering og fresing
Disse applikasjonene fokuserer sterkt på overflatefinish og dimensjonsnøyaktighet.
Høyytelsesspindler er designet for ekstremt lavt slag, ultrahøy dynamisk balanseringsnøyaktighet og svært stabile rotasjonshastigheter for å minimere overflatebølger og maskineringsmerker.
Høyytelses CNC-spindelmotorer tilgjengelig i det globale eksportmarkedet er primært klassifisert i henhold til to faktorer: kjølemetode og verktøyskiftende struktur.
Selv blant luftkjølte eller vannkjølte modeller har høyytelsesversjoner vanligvis oppgraderinger i lagre, tetning, dynamisk balansering og kjølestruktur sammenlignet med konvensjonelle modeller.
Ulike spindelkonfigurasjoner er egnet for ulike markeder, driftsmiljøer og vedlikeholdsforhold, noe som gjør disse faktorene avgjørende når du velger CNC-spindler for internasjonale prosjekter.
Høyytelses luftkjølte CNC-spindler bruker en høyhastighets vifte med lavt støynivå på baksiden av spindelen for å gi tvungen konveksjonskjøling.
De krever ikke eksterne vanntanker, pumper eller kjølerør. Deres integrerte design forenkler installasjonen og eliminerer vedlikehold av vannkretser, noe som gjør dem svært pålitelige for oversjøiske markeder der vedlikeholdsressurser kan være begrenset.
Sammenlignet med standard luftkjølte spindler, har høyytelsesmodeller optimerte luftstrømkanaler som reduserer overføringen av viftevibrasjoner til spindelkroppen.

SPF-7.5 Luftkjølt spindelmotor

9,0KW luftkjølt spindelmotor
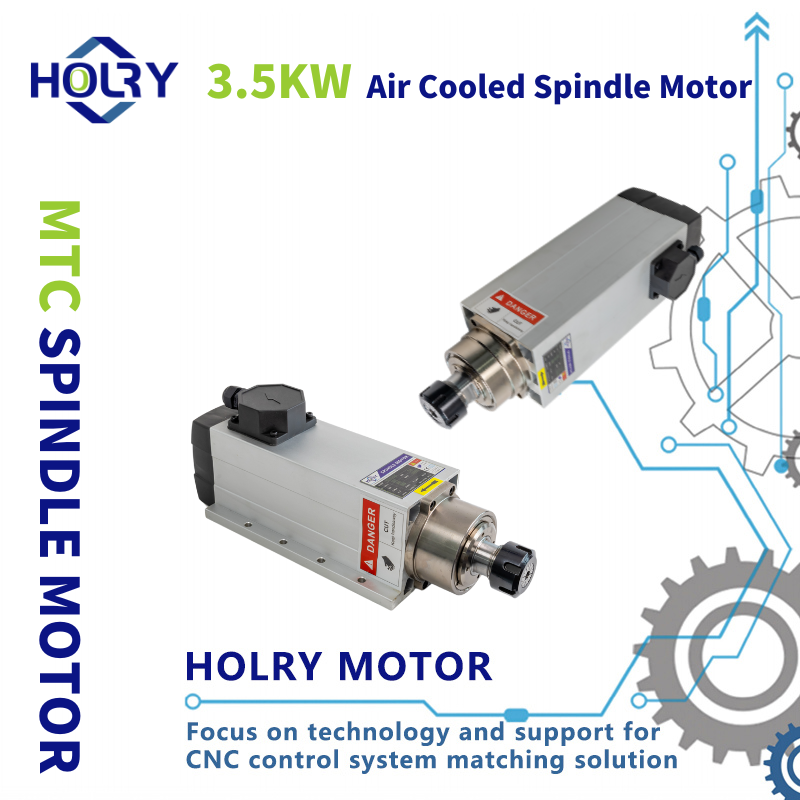
3,5KW luftkjølt spindelmotor
Viktige fordeler
Det er ingen risiko for vannlekkasje, og miljøtilpasning er utmerket. Disse spindlene er spesielt egnet for verksteder med høye temperaturer, begrenset vanntilgjengelighet, høye støvnivåer eller utilstrekkelig vedlikeholdspersonell.
Den enkle strukturen deres bidrar til lave feilfrekvenser og lavere ettersalgsservicekrav, samtidig som de totale utstyrskostnadene holdes håndterbare for volumkjøp.
Begrensninger
Ved samme effektklassifisering er den maksimale kjølekapasiteten til en luftkjølt spindel lavere enn for en vannkjølt spindel.
Under langvarig, full-last tung maskinering kan det forekomme noe temperaturøkning. Kjøleviften produserer også en liten mengde driftsstøy.
Applikasjoner og målmarkeder
Typiske bruksområder inkluderer gravering av trebearbeiding, skjæring av reklamebrett, lysruting og bearbeiding av tynne ark.
De er spesielt egnet for Sørøst-Asia, Midtøsten, Afrika, Sør-Amerika og andre oversjøiske markeder hvor vedlikeholdsinfrastruktur kan være relativt begrenset.
Tilgjengelige effektområder dekker generelt 0,8 kW–7,5 kW, noe som gjør disse spindlene egnet for eksportutstyr der høy pålitelighet og vannfritt vedlikehold er prioritert.
Høyytelses vannkjølte CNC-spindler har et optimert internt sirkulerende kjølevannssystem. Kontinuerlig sirkulasjon fjerner varme fra spindelkroppen, og gir jevn kjøling og presis temperaturkontroll.
De er en kjernekonfigurasjon for tungt og masseproduksjonsutstyr av industrikvalitet.
Høyytelsesmodeller har forsterket vannkretsforsegling og optimaliserte varmeoverføringsbaner for lagre og viklinger.
Viktige fordeler
Temperaturøkningen forblir svært lav under kontinuerlig fullastdrift. Lav driftsstøy og redusert vibrasjon bidrar til bedre overflatefinish på arbeidsstykket.
Den langsommere aldring av lagre og viklinger kan forlenge utstyrets levetid betydelig, noe som gjør vannkjølte spindler spesielt egnet for 24/7 heavy-duty produksjon.
Begrensninger
Et komplett vannkjølingssystem er nødvendig, noe som øker monteringskostnadene og installasjonskompleksiteten.
I oversjøiske markeder med kaldt klima bør frostvæske tilsettes for å forhindre at kjølekretsen fryser.
Under langdistanse sjøtransport og langvarig drift er det også en potensiell risiko for mindre lekkasje, noe som gjør regelmessig kjølevæskevedlikehold nødvendig.
Applikasjoner og målmarkeder
Typiske bruksområder inkluderer metallgravering og -fresing, steinbehandling, kraftig ruting av tykke materialer og presisjonsformbearbeiding.
Disse spindlene er spesielt egnet for avanserte markeder som Europa, Nord-Amerika, Australia, Japan og Sør-Korea, hvor krav til utstyrspresisjon og fabrikkvedlikehold generelt er høyere.
Effekten varierer vanligvis fra 1,5 kW til 11 kW.
MTC manuell verktøyskifte CNC-spindel med høy ytelse
MTC-spindler bruker høypresisjon ER standard spennhylser og en manuell skiftenøkkelbasert verktøybyttestruktur.
Deres enkle konstruksjon gir lav feilrate og konkurransedyktige innkjøpskostnader uten å kreve komplekse elektriske kontrollsystemer.
De er en mainstream høyytelseskonfigurasjon for små og mellomstore frittstående CNC-maskiner, spesielt for lavvolumsproduksjon og fleksibel flerproduktbearbeiding.
Enkelheten deres gjør også eksportlevering og ettersalgsvedlikehold enklere.
Høyytelsesversjoner forbedrer hylsetilpasningsnøyaktigheten for å redusere radiell utløp.
ATC automatisk verktøybytte høyytelses CNC-spindel
ATC-spindler har en pneumatisk verktøyklemmemekanisme med høy presisjon og kan fungere med CNC-kontrollsystemer for å utføre automatiske verktøyskift uten manuell inngripen.
Dette forbedrer produktiviteten til automatiserte produksjonslinjer betydelig.
På grunn av deres høyere tekniske krav og mer presis montering og igangkjøring, må ATC-spindler matches med dedikerte intelligente VFD-er for å sikre korrekte verktøyskiftesekvenser.
De brukes hovedsakelig i avanserte maskineringssentre og automatiserte produksjonslinjer, rettet mot avanserte industrielle markeder.
Høyytelses ATC-spindler krever streng kontroll av verktøyets klemkraftstabilitet og gjentatt posisjoneringsnøyaktighet.
Ti års global eksporterfaring har vist at å velge en spindel basert utelukkende på effekt kan lett føre til kompatibilitetsproblemer.
Når de kjøper høyytelses CNC-spindler, bør utenlandske kjøpere vurdere fem kjernefaktorer mens de vurderer lokale strømnett, klima, maskineringsforhold og vedlikeholdsevner.
0,8 kW–2,2 kW: Egnet for små graveringsmaskiner, gravering av tynne ark, lett sporing og andre lysskjæreapplikasjoner.
3,0 kW–4,5 kW: Mainstream effektområde for generelle bruksområder over hele verden, egnet for trebearbeidingsruting og standard metallgravering og -fresing samtidig som produktivitet, presisjon og kostnadseffektivitet balanseres.
6,0 kW–7,5 kW: Kraftig effektområde egnet for tykkplatesporing, steinbearbeiding og fresing av aluminiumslegering med middels last.
8,0 kW–11 kW og over: Industrielle modeller for kraftig skjæring designet for høymaterialfjerning av stålfresing og avanserte støpemaskiner.
Tips for valg av nøkkel
For applikasjoner som involverer støtskjæring, bør effekten generelt velges ett nivå over minimumskravet.
Langtidsdrift med full nominell effekt bør unngås fordi tilstrekkelig kraftoverhøyde bidrar til å forlenge spindelens levetid og redusere overbelastningsfeil.
En høyytelsesspindel betyr ikke ubegrenset overbelastningsevne. Riktig kraftmargin er fortsatt avgjørende for langsiktig stabil drift.
Lagre er blant de mest kritiske slitasjekomponentene i en CNC-spindel og påvirker direkte maskineringsnøyaktighet og levetid.
Lave spindler for generell bruk bruker ofte standardlagre, som lett kan utvikle overdreven utløp, unormal vibrasjon, støy og overflatebølger under høyhastighets støtskjæring.
HOLRY høyytelses CNC-spindler er utstyrt med P4-grade høyhastighets presisjonslagre på tvers av produktutvalget og gjennomgår flere høyhastighets dynamiske balanseringskorreksjoner før forsendelse.
Dette reduserer effektivt kutting-induserte vibrasjoner og støtter langsiktig kontinuerlig produksjon i utenlandske applikasjoner, og gir betydelig forbedret stabilitet og holdbarhet sammenlignet med konvensjonelle markedsprodukter.
Den industrielle standarden for mange CNC-spindler er en 400 Hz basisfrekvens med en nominell hastighet på 24 000 RPM.
Området 0–400 Hz fungerer som kjerneområdet med konstant dreiemoment. Jo jevnere dreiemomentutgangen er, desto sterkere yter spindelen under kraftig skjæring med lav hastighet, noe som minimerer hastighetstap og stopp.
Over basisfrekvensen går spindelen inn i konstanteffektområdet, som er egnet for høyhastighets presisjonsgravering.
Høyytelsesspindler har nøye optimaliserte dreiemomentkurver. Kjøpere bør derfor verifisere dreiemomentkurven under valg for å unngå produkter som lider av svak lavhastighetsytelse eller ustabil høyhastighetsdrift.
Småeffektspindler er generelt tilgjengelige for enfasede 220–230 V-applikasjoner, rettet mot bolig-, lettindustri- og småmaskiner.
Industrielle CNC-spindler med høy effekt bruker vanligvis trefasede 380–415 V industrielle strømforsyninger.
For regioner som India og Sørøst-Asia hvor spenningssvingninger kan være betydelige, kan HOLRY tilby bredspenningstilpassede versjoner med overspennings-, underspennings- og fasetapbeskyttelse for å forbedre kompatibiliteten med ustabile oversjøiske strømnett.
For utenlandske verksteder utsatt for høye temperaturer, fuktighet og høye støvkonsentrasjoner, har HOLRY høyytelses CNC-spindler optimerte tetningsstrukturer og oppgradert viklingsisolasjon.
Disse forbedringene bidrar til å beskytte mot støv, fuktighet og elektrisk lekkasje samtidig som de reduserer risikoen for viklingsskader forårsaket av støv eller fuktighet som trenger inn.
Som et resultat gir spindlene forbedret tilpasningsevne til krevende oversjøiske driftsmiljøer.
Basert på data fra utenlandske prosjekter det siste tiåret, er omtrent 80 % av CNC-spindelfeilene ikke forårsaket av selve spindelmotoren, men av feil VFD-valg eller feil parameter igangkjøring.
Høyytelses CNC-spindler er høyfrekvente enheter med variabel frekvens og bør aldri drives av vanlige industrielle VFD-er for generell bruk.
Selv den beste spindelen kan ikke levere den tiltenkte ytelsen hvis den er sammenkoblet med en uegnet VFD.
1. Høyfrekvent utgangsevne
VFD-en må støtte presis frekvens- og spenningskontroll fra 0–400 Hz for fullt ut å oppfylle kravene til høyhastighetshastighetskontroll til CNC-spindler.
2. Tilstrekkelig overbelastningskapasitet
Fordi maskinering kan generere øyeblikkelige skjærestrømmer, bør VFD-effekten økes med ett nivå for tunge applikasjoner for å forhindre overstrømsalarmer.
3. Omfattende elektrisk beskyttelse
VFD bør integrere flere beskyttelsesfunksjoner, inkludert overstrøm, overspenning, overoppheting, fasetap og overbelastningsbeskyttelse, noe som gjør den egnet for komplekse oversjøiske strømnettforhold.
4. Dedikert timingkompatibilitet
ATC-spindler for automatisk verktøybytte må pares med intelligente dedikerte VFD-er som er i stand til å koordinere den automatiske verktøybyttesekvensen for å sikre jevne og pålitelige verktøyskift.
1. Grunnleggende parametere
Angi spenning og strøm på spindelens navneskilt nøyaktig, still inn grunnfrekvensen til 400 Hz og match den nominelle hastigheten.
2. Akselerasjons- og retardasjonsparametre
For støtbelastningsapplikasjoner kan en akselerasjon/retardasjonstid på ca. 3–6 sekunder brukes for å redusere nedstengninger og feilalarmer forårsaket av øyeblikkelig høye strømmer.
3. Beskyttelsesparametere
Aktiver alle gjeldende elektriske beskyttelsesfunksjoner for å imøtekomme komplekse oversjøiske strømnettforhold.
4. Signalgrensesnitt
Bruk et 0–10 V analogt signal for å koble VFD til CNC-kontrollsystemet for nøyaktig sporing av spindelhastighet.
Alle HOLRY høyytelsesspindel- og VFD-pakker er forhåndsinstallert med dedikerte driftsparametere før forsendelse.
Dette lar utenlandske kunder fullføre installasjonen med enkel kabling og starte produksjonen raskt, noe som reduserer tekniske barrierer og kostnader for ettersalgsservice betydelig.
Typiske årsaker inkluderer utilstrekkelig VFD-moment, utilstrekkelig effektmargin, feil V/F-parametere eller slitte spennhylser og skjæreverktøy.
Anbefalte løsninger inkluderer rekalibrering av VFD-parametere, oppgradering til en kraftig VFD og regelmessig utskifting av slitasjekomponenter.
Selv en høyytelsesspindel kan oppleve disse problemene hvis den er sammenkoblet med en uegnet VFD.
Dette er ofte forårsaket av lagerslitasje eller forringelse av dynamisk balanse som følge av langvarige støtbelastninger.
Bruk industrielle spindler med høypresisjonslagre, unngå kontinuerlig overbelastning og utfør regelmessig vedlikehold.
Selv høyytelses spindler vil oppleve akselerert slitasje hvis de overbelastes kontinuerlig.
Den øyeblikkelige skjærestrømmen kan overstige belastningskapasiteten til en standard VFD.
Løsningen kan være å justere overbelastningsterskelen på riktig måte eller fortrinnsvis oppgradere til en dedikert kraftig spindel VFD.
Langdistansetransportvibrasjoner kan løsne beslag, mens manglende bruk av frostvæske i kalde områder kan føre til at kjølekretsen fryser og sprekker.
HOLRY forsterker tetningsforbindelsene før forsendelse og gir engelskspråklige frostvæske og bruksanvisninger for kaldt vær.
Basert på mer enn ti års internasjonal prosjekterfaring, kan følgende innkjøpsretningslinjer brukes direkte av utenlandske produsenter av CNC-utstyr:
For markeder med begrenset vanntilgjengelighet, svak vedlikeholdsinfrastruktur, høye temperaturer eller tungt støv, prioriter høyytelses luftkjølte spindler.
For kraftig masseproduksjon og høypresisjonsmaskinering, prioriter høyytelses vannkjølte spindler.
For automatiserte produksjonslinjer, velg ATC-modeller for automatisk verktøybytte i henhold til faktiske produksjonskrav.
Slagskjærende applikasjoner bør ikke fungere kontinuerlig med full merkeeffekt. Passende belastningshøyde bidrar til å forlenge spindelens levetid.
Å kjøpe høyytelsesspindler sammen med dedikerte VFD-er bidrar til å forhindre parameterinkompatibilitet og tvister om ettersalgsansvar som kan oppstå når de to komponentene kjøpes separat.
Bekreft at leverandøren gir komplette engelske manualer, koblingsskjemaer og parametertabeller.
Sørg for at slitedeler kan bestilles separat og be om viktig teknisk dokumentasjon som spindelinspeksjonsrapporter og dynamiske balanseringsspesifikasjoner.
For nye leverandører anbefales det å utføre prøve-maskintesting først.
Bekreft maskineringsnøyaktighet, temperaturøkning, vibrasjoner og støy under faktiske driftsforhold før du fortsetter med fullbeholder- eller store kjøp.
Dette kan redusere innkjøpsrisikoen betydelig.
Ingen.
HOLRY tilbyr også luftkjølte spindler med høy ytelse for oversjøiske markeder med høye temperaturer, begrenset vanntilgjengelighet eller begrensede vedlikeholdsmuligheter.
Vannkjølte spindler gir større fordeler ved langvarig kraftig drift, støysvake applikasjoner og høypresisjonsmaskinering.
Ingen.
Høy ytelse er en omfattende oppgradering som involverer lagerkvalitet, dynamisk balansering, dreiemomentegenskaper, miljøvern, kjøleytelse og andre faktorer.
Ved samme effektklasse kan standard- og høyytelsesspindler avvike betydelig i slagmotstand og langsiktig driftsstabilitet.
Generelt sett nei.
Standard VFD-er gir kanskje ikke tilstrekkelig frekvensområde for 0–400 Hz høyfrekvente hastighetskontrollkrav til CNC-spindler.
Feil tilpasning kan føre til hastighetstap, overoppheting eller viklingsskader.
En dedikert høyfrekvent spindel VFD bør derfor brukes for å oppnå den tiltenkte ytelsen til en høyytelses CNC-spindel.
For små og mellomstore frittstående maskiner og fleksibel lavvolumproduksjon, tilbyr MTC manuelle verktøybyttespindler en mer kostnadseffektiv løsning.
For avanserte automatiserte produksjonslinjer og multi-prosess masseproduksjon, er ATC automatiske verktøybytte spindler det bedre valget.
Ja.
HOLRY støtter prøvebestillinger og OEM-tilpasning i store volum.
Tilpassede løsninger kan utvikles i henhold til målmarkedsspenningskrav, beskyttelseskrav, driftsmiljøer og andre applikasjonsforhold for å møte de ulike kjøpsbehovene til utenlandske kunder.
En høyytelses CNC-spindel er kjernekraftsystemet til avansert CNC-utstyr. Spindelvalg bør aldri baseres utelukkende på nominell effekt.
Kjølemetode, lagerpresisjon, dreiemomentkurve, verktøyskiftende struktur, VFD-konfigurasjon, strømnettkompatibilitet, miljømotstand og andre faktorer bestemmer samlet bearbeidingsnøyaktighet, produksjonseffektivitet, feilrater og totale driftskostnader.
Mange ettersalgsproblemer som oversjøiske CNC-utstyrsbrukere møter, stammer fra å ignorere forskjeller i driftsforhold og bruke standard spindler som erstatning for høyytelseskonfigurasjoner.
Resultatet kan være redusert produksjonskapasitet, høyere vedlikeholdskostnader og skade på utstyrsleverandørens omdømme.
Med 25 års erfaring innen forskning og utvikling av CNC-spindel og produksjon, kombinerer HOLRY moden elektrisk kontroll- og igangkjøringsteknologi med omfattende internasjonal prosjekterfaring for å gi et komplett utvalg av høyytelses CNC-spindelløsninger.
Produktporteføljen dekker luftkjølte, vannkjølte, MTC- og ATC-konfigurasjoner og støtter applikasjoner inkludert trebearbeiding, metallbearbeiding, steinbehandling og presisjonsgravering og fresing.
HOLRY kan også utvikle skreddersydde løsninger basert på spenningskrav, klimaforhold og driftsmiljøer i ulike globale markeder.
Alle produktene er forhåndskonfigurert før forsendelse og gjennomgår strenge dynamiske balanseringsinspeksjoner. Komplett engelsk teknisk dokumentasjon og eksportrelaterte sertifiseringer er også tilgjengelig.
HOLRY støtter prøvebestillinger og høyvolums OEM-tilpasning, og hjelper utenlandske CNC-utstyrsprodusenter med å løse spindelutfordringer, redusere feltfeil og minimere ettersalgskostnader.
Hvis du trenger høyytelses CNC-spindelvalg, tilpassede maskineringsløsninger eller FOB-priser , vennligst kontakt HOLRYs tekniske og internasjonale salgsteam.


